


產(chǎn)品簡介:
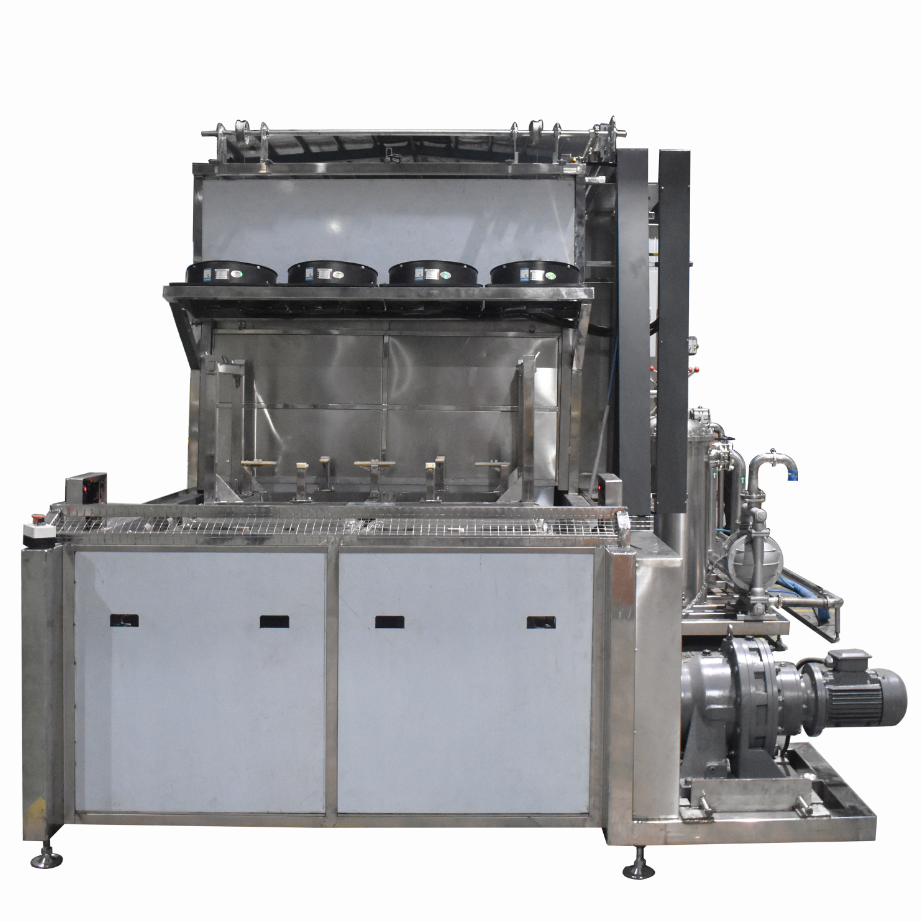
(01)通過設(shè)備上面的觸摸屏設(shè)置設(shè)備運行的各項參數(shù)及控制整機(jī)的運行與停止。人工借助500KG KBK柔性起重機(jī)將變速箱零部件直接或裝入料筐后,放置于鏈條輸送帶的雙筋軸支架上,箱體內(nèi)腔大致對準(zhǔn)定位圈中間,料筐采用不銹鋼型材制作,配備專用工裝減少清洗遮擋。定位完成后觸發(fā)光電開關(guān),輸送系統(tǒng)啟動。
→(02)上料完成,設(shè)備輸送系統(tǒng)自動將工件輸送到噴淋清洗工位,進(jìn)行移動掃描噴淋清洗+內(nèi)腔清洗;工件到達(dá)指定位置后氣缸隔離門關(guān)閉,清洗液經(jīng)電加熱至 50-60℃,由高壓泵加壓至≥7kg/cm2,通過100 只可調(diào) V 型噴嘴對零部件外表面噴淋;下部移動噴嘴由氣缸驅(qū)動對零部件下表面及孔腔掃描清洗;升降移動掃描清洗系統(tǒng)由氣缸驅(qū)動上下/前后移動,探桿旋轉(zhuǎn)噴嘴對箱體內(nèi)腔、齒面、鍵槽進(jìn)行掃描清洗,清洗時間 5min可調(diào);預(yù)熱時間0.5-1小時。
→(03)高壓噴淋清洗完畢后,氣缸隔離門打開,設(shè)備輸送系統(tǒng)自動將工件運行至空工位。該工位無工藝動作,僅完成工位流轉(zhuǎn),防止清洗液帶入漂洗工位,避免二次污染。
→(04)經(jīng)過空工位后,氣缸隔離門打開,設(shè)備輸送系統(tǒng)自動將工件輸送噴淋漂洗工位,進(jìn)行移動掃描噴淋漂洗+內(nèi)腔漂洗;通過100 只可調(diào) V 型噴嘴對零部件外表面噴淋;下部移動噴嘴由氣缸驅(qū)動對零部件下表面及孔腔掃描清洗;升降移動掃描清洗系統(tǒng)由氣缸驅(qū)動上下/前后移動,探桿旋轉(zhuǎn)噴嘴對箱體內(nèi)腔、齒面、鍵槽進(jìn)行掃描清洗,清洗時間 5min可調(diào);預(yù)熱時間0.5-1小時。
→(05)高壓噴淋漂洗完畢后,氣缸隔離門打開,設(shè)備輸送系統(tǒng)自動將工件運行至壓縮空氣自動吹水工位,進(jìn)行吹水;工件到達(dá)指定位置后氣缸隔離門關(guān)閉,壓縮空氣通過上部35只+下部15只扁風(fēng)嘴對零部件外表面吹水;升降移動探桿球形氣嘴伸入箱體內(nèi)腔,對內(nèi)腔、齒面、鍵槽高壓吹水,壓縮空氣風(fēng)壓 0.4-0.6MPa,耗量 4m3/min,吹水時間 10min可調(diào),表面無明顯積水;
→(06)壓縮空氣吹水完畢后,氣缸隔離門打開,設(shè)備輸送系統(tǒng)自動將工件運行至空工位(人工吹水),工件到達(dá)指定位置后輸送系統(tǒng)停止,人工借助高壓噴槍對零部件盲孔、齒根、夾縫等自動吹水死角補(bǔ)充吹水,壓縮空氣風(fēng)壓 0.4-0.6MPa,耗量 0.5m3/min。
→(07)人工吹水完畢后,氣缸隔離門打開,設(shè)備輸送系統(tǒng)自動將工件運行至熱風(fēng)烘干I工位,工件到達(dá)指定位置后氣缸隔離門關(guān)閉,熱風(fēng)系統(tǒng)產(chǎn)生100-105℃循環(huán)熱風(fēng),通過圓風(fēng)嘴對零部件對流烘干,烘干時間 10min可調(diào),預(yù)熱時間 10-20 分鐘,熱風(fēng)循環(huán)利用;
→(08)初步熱風(fēng)烘干后,設(shè)備輸送系統(tǒng)自動將工件運行至熱風(fēng)烘干II工位,II工位與烘干I工位聯(lián)動,繼續(xù)100-105℃對流烘干10min可調(diào),零部件內(nèi)腔、外表面、齒面完全干燥,無水分殘留。
→(09)熱風(fēng)烘干完畢后,氣缸隔離門打開,設(shè)備輸送系統(tǒng)自動將烘干后的變速箱零部件至冷卻工位,工件到達(dá)指定位置后氣缸隔離門關(guān)閉;此工位采用渦流風(fēng)機(jī),功率:0.18KW共4臺,用于熱風(fēng)烘干后對工件進(jìn)行降溫處理,實現(xiàn)工件快速降溫,避免高溫工件下料后產(chǎn)生熱變形、表面結(jié)露。
→(10)冷卻完畢,氣缸隔離門打開,設(shè)備輸送系統(tǒng)自動將烘干后的零部件/料筐送至下料工位,光電開關(guān)觸發(fā),輸送停止,人工借助KBK柔性起重機(jī),將冷卻后的零部件/料筐從輸送帶上取下,進(jìn)入下一工序。


| 上一條:雙槽超聲波清洗機(jī) | 下一條:粉末冶金件通過式超聲波清洗機(jī) |


 電話
 產(chǎn)品展示
 案例展示
 聯(lián)系我們